Stroj na tvarování plastů za tepla je zásadní součástí průmyslového zařízení používaného k tvarování plastových materiálů do požadovaných forem prostřednictvím procesu zahřívání a tvarování. Tato technologie je široce používána v balení, automobilových součástech, jednorázových předmětech a výrobcích pro domácnost. Rostoucí poptávka po nákladově efektivních, přizpůsobitelných a lehkých plastových výrobcích vynesla do centra pozornosti stroje na tvarování plastů za tepla, což z nich dělá kritické aktivum v různých výrobních odvětvích.
Pochopení hlavních součástí stroje na tvarování plastů za tepla je nezbytné pro výrobce, inženýry a technické operátory. Znalost toho, jak každá část přispívá k celkovému procesu, umožňuje lepší provoz, údržbu a odstraňování problémů. Tento článek poskytuje komplexní rozpis hlavních částí stroje na tvarování plastů za tepla, včetně elektronické řídicí části, institucionální části a tlakové části oleje. Obsahuje také praktické postřehy, srovnání produktů a užitečné často kladené otázky, které řeší běžné obavy uživatelů.
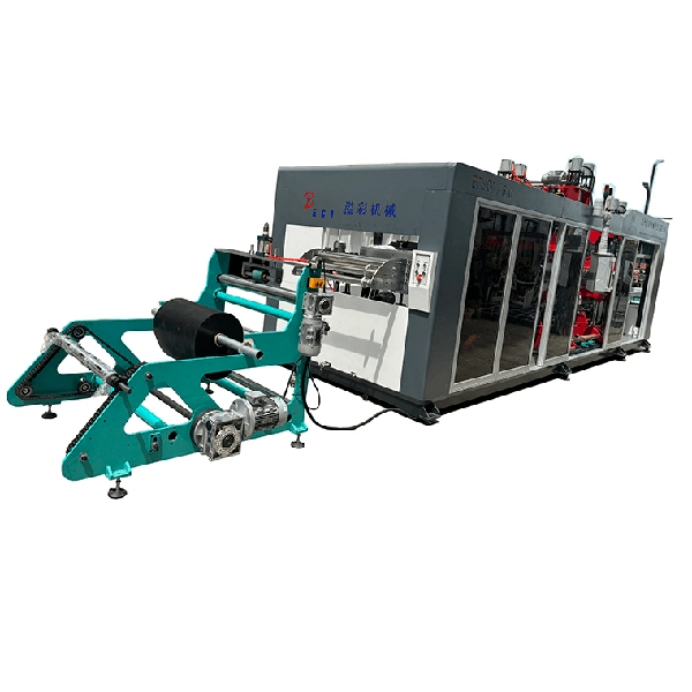
Elektronický ovládací díl
Elektronická řídicí část je mozkem stroje na tvarování plastů za tepla, který je zodpovědný za přesné a konzistentní řízení celého procesu tvarování. Moderní stroje jsou vybaveny pokročilými řídicími systémy, které nabízejí automatizaci, záznam dat, vzdálenou diagnostiku a uživatelsky přívětivá rozhraní.
Klíčové součásti části elektronického ovládání
| komponenty |
Funkce |
| PLC (Programmable Logic Controller) |
Koordinuje posloupnost operací a řídí načasování pro každou fázi tvářecího cyklu. |
| HMI (Human Machine Interface) |
Poskytuje operátorům rozhraní dotykové obrazovky pro konfiguraci nastavení, sledování výkonu a diagnostiku poruch. |
| Regulátory teploty |
Precizně spravujte topné zóny pro zajištění optimální tvarovací teploty plastových fólií. |
| Servo ovladače |
Ovládejte pohyb a polohování motorů a pohonů pro přesné tváření. |
| Senzorové systémy |
Zahrnuje termočlánky, senzory přiblížení a siloměry pro zpětnovazební řízení a monitorování bezpečnosti. |
Vlastnosti a výhody
Automatizace : Moderní stroje na tvarování plastů za tepla lze plně automatizovat, aby se snížila lidská chyba a zvýšila se opakovatelnost.
Energetická účinnost : Pokročilé ovladače optimalizují spotřebu energie během fází ohřevu a chlazení.
Vzdálené monitorování : Integrace IoT umožňuje inženýrům sledovat výkon a diagnostikovat problémy na dálku.
Bezpečnost : Integrované senzory zastavují provoz během poruchy a chrání stroj a obsluhu.
Srovnávací analýza: PLC versus tradiční řízení
| Funkce |
PLC |
Tradiční řízení |
| Flexibilita |
Vysoká (programovatelná) |
Nízká (pevná logika) |
| Možnost upgradu |
Snadný |
Obtížný |
| Uživatelské rozhraní |
Moderní HMI |
Základní přepínače nebo číselníky |
| Diagnostika |
Moderní |
Omezený |
Elektronická řídicí část zajišťuje, že stroj na tvarování plastů za tepla pracuje s přesností, spolehlivostí a účinností – kritické faktory pro udržení stálé kvality produktu.
Institucionální část
Institucionální část, známá také jako mechanická struktura, je páteří stroje na tvarování plastů za tepla. Zahrnuje všechny mechanické sestavy, které fyzicky manipulují s plastovou fólií během procesu tváření.
Klíčové konstrukční sestavy
| komponenty |
Funkce |
| Topný systém |
Používá sálavé nebo kontaktní ohřívače ke zvýšení plastové fólie na její tvarovací teplotu. |
| Upínací rám |
Drží plastovou fólii bezpečně na místě během zahřívání a tvarování. |
| Formovací formy |
Vytvarujte zahřátý plast pomocí vakua, tlaku nebo mechanické síly. |
| Systém podávání listů |
Přesouvá plastové fólie do ohřívací a tvářecí stanice. |
| Řezací stanice |
Ořízne finální tvarovaný produkt z přebytečné plastové fólie. |
Podporované typy tvářecích technik
Vakuové tvarování : Využívá vakuové sání k vytažení zahřátého plastu přes povrch formy.
Tlakové tvarování : Kombinuje vakuum a vysokotlaký vzduch pro zlepšení detailů a rozlišení.
Mechanické tvarování : Používá mechanické zátky nebo nástroje k předběžnému natažení a tvarování plastu.
Úvahy o technickém návrhu
Přesné vyrovnání : Zajišťuje konzistentní záběr formy a snižuje opotřebení.
Odolnost materiálu : Rámy a pohyblivé části jsou obvykle vyrobeny z nerezové oceli nebo vysoce pevného hliníku.
Modulární konstrukce : Usnadňuje údržbu a budoucí upgrady.
Příklad: Specifikace topného systému
| Parametr |
Typická hodnota |
| Typ topného tělesa |
Křemenné infračervené nebo keramické |
| Doba ohřevu |
10–30 sekund |
| Teplotní rozsah |
100 °C – 400 °C |
| Zónování |
Vícezónový pro rovnoměrný ohřev |
Dobře navržená institucionální část zajišťuje strukturální integritu a konzistentní výstup produktu. Zde se surové plastové fólie přeměňují na použitelné zboží, což z nich činí kritický aspekt jakéhokoli stroje na tvarování plastů za tepla.
Část tlaku oleje
Olejová tlaková část nebo hydraulický systém ve stroji na tvarování plastů za tepla poskytuje sílu potřebnou pro různé mechanické operace, jako je upínání, zvedání a pohyb formy. Tento systém hraje klíčovou roli při zajišťování hladkého a efektivního provádění vysokotlakých tvářecích procesů.
Hlavní součásti systému tlaku oleje
| komponenty |
Funkce |
| Hydraulické čerpadlo |
Vytváří tlakovou kapalinu pro pohon aktuátorů a válců. |
| Hydraulický válec |
Převádí hydraulický tlak na lineární mechanickou sílu. |
| Směrové ventily |
Ovládejte směr proudění hydraulické kapaliny. |
| Přetlakové ventily |
Udržujte tlak v systému v bezpečných mezích. |
| Chladič oleje |
Reguluje teplotu hydraulického oleje. |
Výhody hydraulických systémů
Vysoký výstupní výkon : Nezbytný pro aplikace hlubokého tažení nebo vysokopevnostního tváření.
Hladký provoz : Hydraulické pohony zajišťují plynulé, kontrolované pohyby.
Schopnost držet zatížení : Hydraulické systémy mohou udržet formy na místě bez kolísání.
Kontrolní seznam údržby pro hydraulické systémy
| úkolu |
Frekvence |
| Kontrola hladiny oleje |
Týdně |
| Výměna filtru |
Měsíční |
| Kontrola těsnosti |
Týdně |
| Kalibrace tlaku |
Čtvrtletní |
Srovnání: Hydraulické vs Pneumatické vs servosystémy
| Funkce |
Hydraulické |
pneumatické |
servo |
| Schopnost síly |
Vysoký |
Nízká – Střední |
Střední |
| Přesnost |
Střední |
Nízký |
Vysoký |
| Energetická účinnost |
Střední |
Vysoký |
Vysoký |
| Potřeby údržby |
Střední – Vysoká |
Nízký |
Nízký |
Část s tlakem oleje je zvláště důležitá u velkých průmyslových strojů pro tvarování plastů za tepla, kde tvarování větších a silnějších plechů vyžaduje vyšší sílu a přesnost.
Závěr
Stručně řečeno, a Stroj na tvarování plastů za tepla je složitá kombinace elektrických, mechanických a hydraulických systémů. Každý díl hraje jedinečnou a zásadní roli při tvarování plastových fólií do vysoce kvalitních hotových výrobků. Elektronická řídicí část přináší do procesu inteligenci a automatizaci. Institucionální část poskytuje mechanickou strukturu a nástroje potřebné pro ohřev, tváření a řezání. A konečně, tlaková část oleje zajišťuje dostatečný výkon a přesnost pro tvářecí operace.
Vzhledem k tomu, že výrobní trendy směřují ke zvýšenému přizpůsobení, rychlosti a udržitelnosti, stále se objevují inovace ve strojích na tvarování plastů za tepla. Inteligentní ovládání, modulární konstrukce a energeticky účinné systémy se stávají průmyslovými standardy. Pro podniky, které se spoléhají na plastové obaly, spotřební zboží nebo zakázkové průmyslové díly, je investice do vysoce výkonného stroje na tepelné tvarování plastů a pochopení jeho součástí zásadní pro dlouhodobou produktivitu a úspěch.
Nejčastější dotazy
Jaká je funkce stroje na tvarování plastů za tepla?
Stroj na tvarování plastů za tepla ohřívá plastové desky na poddajnou teplotu a tvaruje je do tvarů pomocí forem a mechanické síly. Je široce používán při výrobě obalů, automobilového průmyslu a spotřebního zboží.
Kolik hlavních částí má stroj na tvarování plastů za tepla?
Typicky se stroj skládá ze tří hlavních částí: elektronického řízení, institucionálního a tlakového systému oleje, přičemž každá má logiku manipulace, mechanický pohyb a výkon.
Jaký typ plastu lze použít při tvarování za tepla?
Mezi běžné tepelně tvarovatelné materiály patří ABS, PVC, PET, HIPS a polypropylen, v závislosti na požadované pevnosti, pružnosti a čirosti konečného produktu.
Jak systém tlaku oleje zlepšuje kvalitu tváření?
Systém tlaku oleje zajišťuje konzistentní a výkonné tváření, což je zvláště důležité při výrobě hlubokotažných nebo silnostěnných výrobků.
Může být stroj na tvarování za tepla integrován do výrobní linky?
Ano, většina moderních strojů na tvarování plastů za tepla je navržena tak, aby byla integrována s podávacími jednotkami, ořezávacími stanicemi a robotickými rameny pro plně automatizované výrobní linky.
Jaká je životnost stroje na tvarování plastů za tepla?
Při pravidelné údržbě může stroj na tvarování plastů za tepla efektivně fungovat po dobu 10–20 let v závislosti na intenzitě používání a podmínkách prostředí.
Jak často by se měl měnit hydraulický olej?
Hydraulický olej by se měl obvykle měnit každých 2 000 až 4 000 provozních hodin nebo podle pokynů výrobce. Pro udržení výkonu systému se doporučuje pravidelné monitorování.
Jaké bezpečnostní prvky obsahují moderní stroje?
Moderní stroje zahrnují tlačítka nouzového zastavení, senzorovou detekci poruch, automatické vypínání a tepelnou ochranu proti přetížení jako standardní funkce.
Jaký je rozdíl mezi vakuovým tvarováním a tlakovým tvarováním?
Vakuové tvarování se opírá o podtlak (sání), zatímco tlakové tvarování kombinuje vakuum a přetlak vzduchu pro dosažení jemnějších detailů a složitějších tvarů.


